
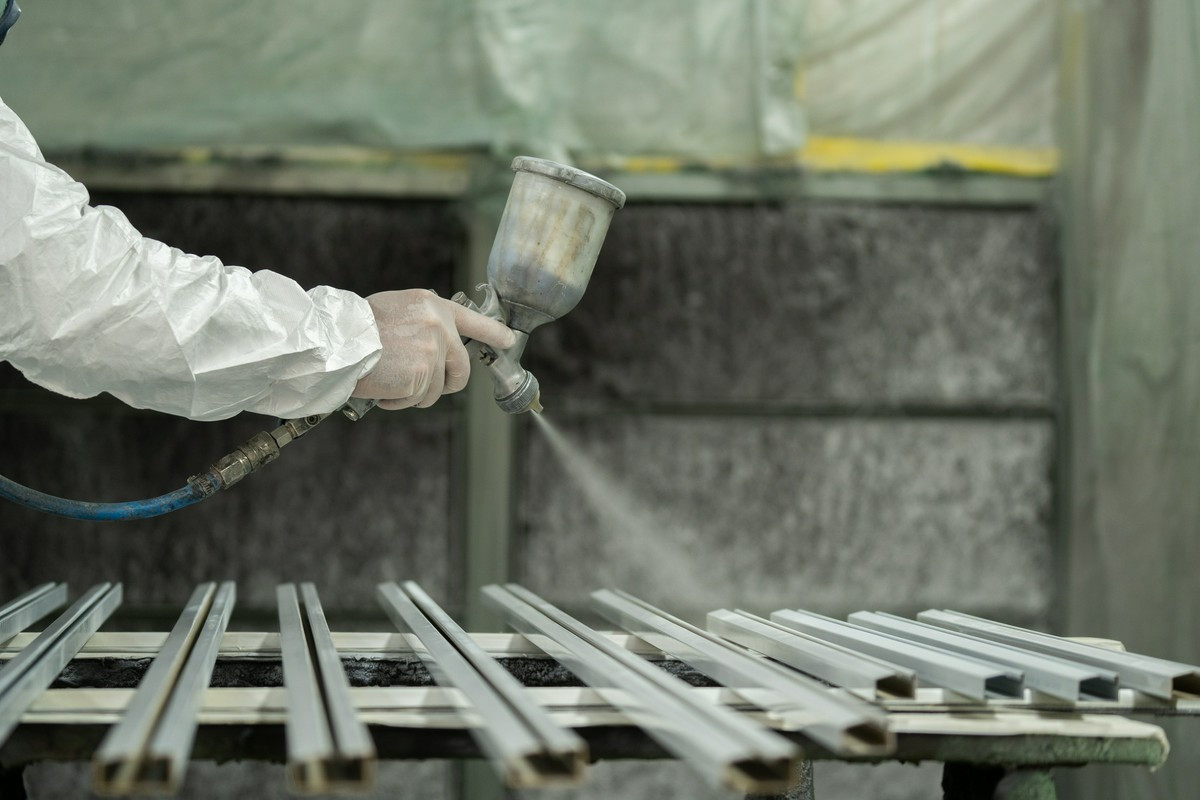
Lakierowanie proszkowe pozwala uzyskać równomierną i trwałą powłokę na elementach wykonanych między innymi ze stali, aluminium, stali ocynkowanej czy żeliwa. Samo naniesienie farby jest jednak tylko jednym z etapów procesu. O jakości końcowego efektu w dużej mierze decydują prawidłowe przygotowanie powierzchni, dobór farby oraz kontrolowane utwardzanie powłoki.
Jak przygotowuje się powierzchnię do lakierowania?
Pierwszym krokiem jest usunięcie zanieczyszczeń, rdzy, starych powłok i pozostałości technologicznych. W zależności od stanu elementu stosuje się odtłuszczanie, przygotowanie chemiczne albo obróbkę strumieniowo-ścierną. Śrutowanie i piaskowanie pomagają oczyścić powierzchnię oraz nadać jej odpowiednią chropowatość, która poprawia przyczepność farby. W Termoplast II wykonujemy obróbkę konstrukcji stalowych, aluminiowych i nierdzewnych, zarówno małych, jak i wielkogabarytowych. Dysponujemy komorą śrutowniczą z zamkniętym obiegiem ścierniwa.
Na czym polega nakładanie farby proszkowej?
Oczyszczony i suchy element trafia do kabiny lakierniczej. Farba w postaci drobnego proszku jest nanoszona metodą elektrostatyczną lub elektrokinetyczną. Naładowane cząsteczki przyciągają się do uziemionej powierzchni, dzięki czemu możliwe jest stosunkowo równomierne pokrycie także bardziej złożonych kształtów. Na tym etapie ważne są właściwa grubość warstwy, odpowiednie ustawienie aplikacji i dotarcie do narożników, zagłębień oraz trudno dostępnych miejsc. Niedokładne naniesienie proszku może prowadzić do prześwitów, nierówności lub słabszego zabezpieczenia powierzchni.
Jak przebiega utwardzanie powłoki?
Po nałożeniu farby element umieszcza się w piecu. Pod wpływem temperatury proszek topi się, rozpływa i ulega polimeryzacji, tworząc jednolitą powłokę. Materiał przeznaczony do malowania musi być odporny na temperaturę wymaganą w procesie, zwykle wynoszącą około 180–200°C. Czas i temperatura wygrzewania zależą od rodzaju farby, grubości elementu oraz zaleceń producenta. Zbyt krótki proces może pozostawić powłokę niedostatecznie utwardzoną, natomiast nieprawidłowe warunki mogą wpłynąć na kolor, połysk i trwałość.
Dlaczego końcowa kontrola jest tak ważna?
Po ostygnięciu elementu sprawdza się wygląd powłoki, równomierność pokrycia, kolor oraz ewentualne wady powierzchniowe. W zależności od wymagań można również kontrolować grubość i przyczepność warstwy. Nasza lakiernia proszkowa w Krakowie dysponuje zapleczem umożliwiającym zarówno przygotowanie powierzchni, jak i malowanie oraz wygrzewanie elementów. Termoplast II posiada dwustanowiskową kabinę z automatycznym przesuwem i piece o wymiarach roboczych umożliwiających obsługę dużych konstrukcji. W ofercie znajdują się również śrutowanie i cynkowanie łukowe. Prawidłowo przeprowadzony proces pozwala uzyskać estetyczną powłokę o zwiększonej odporności na korozję, warunki atmosferyczne, uszkodzenia mechaniczne i działanie wybranych substancji chemicznych.
FAQ – lakierowanie proszkowe
Czy każdy materiał można lakierować proszkowo?
Nie. Element musi przewodzić ładunek podczas aplikacji albo być odpowiednio przygotowany oraz wytrzymać temperaturę utwardzania powłoki.
Czy śrutowanie zawsze jest konieczne?
Nie zawsze, ale jest zalecane przy rdzy, starych powłokach i silnych zanieczyszczeniach. Zakres przygotowania zależy od stanu powierzchni.
Od czego zależy trwałość powłoki?
Wpływają na nią przede wszystkim przygotowanie podłoża, rodzaj farby, grubość warstwy oraz właściwy czas i temperatura wygrzewania.